


PLC là gì? Cấu tạo, nguyên lý hoạt động và ứng dụng của PLC
16-10-2026 12
PLC được sử dụng rộng rãi trong nhiều lĩnh vực như sản xuất công nghiệp, chế biến thực phẩm, xử lý nước, điều khiển băng tải, hệ thống bơm, máy đóng gói và dây chuyền lắp ráp tự động. Nhờ khả năng lập trình linh hoạt, dễ tích hợp và phù hợp với môi trường công nghiệp, PLC đã trở thành một trong những nền tảng cốt lõi của hệ thống điều khiển tự động hiện đại.
Mục lục
Trong thời đại công nghiệp 4.0, tự động hóa đang trở thành xu hướng tất yếu giúp doanh nghiệp nâng cao năng suất, tối ưu chi phí và kiểm soát chất lượng sản phẩm. Để các máy móc và dây chuyền sản xuất có thể vận hành tự động, chính xác và ổn định, bộ điều khiển PLC đóng vai trò vô cùng quan trọng.
Trong số các thiết bị điều khiển công nghiệp, PLC (Programmable Logic Controller) được coi là "bộ não" trung tâm của hầu hết các dây chuyền và hệ thống tự động hóa. Bài viết này sẽ cung cấp một cái nhìn toàn diện và chi tiết nhất về PLC: từ khái niệm, cấu tạo, nguyên lý hoạt động, ngôn ngữ lập trình đến phân loại, ứng dụng và kinh nghiệm lựa chọn dòng PLC phù hợp cho dự án của bạn.
PLC là viết tắt của Programmable Logic Controller, dịch sang tiếng Việt là bộ điều khiển logic khả trình. Đây là một thiết bị điều khiển điện tử chuyên dụng được sử dụng để tự động hóa quá trình vận hành của máy móc, thiết bị và dây chuyền sản xuất công nghiệp.
PLC hoạt động dựa trên chương trình do người dùng lập trình trước. Thiết bị tiếp nhận tín hiệu từ cảm biến, nút nhấn, công tắc và các thiết bị đầu vào khác, sau đó xử lý dữ liệu theo chương trình đã được nạp để đưa ra tín hiệu điều khiển tương ứng.
Một hệ thống PLC cơ bản thường bao gồm bộ xử lý trung tâm (CPU), bộ nguồn, bộ nhớ, các mô-đun đầu vào/đầu ra và giao diện truyền thông. Tùy theo dòng thiết bị, các thành phần này có thể được tích hợp trong cùng một bộ điều khiển hoặc bố trí thành các mô-đun riêng biệt.
Ví dụ, trong một dây chuyền sản xuất có sử dụng băng tải, PLC có thể tiếp nhận tín hiệu từ cảm biến phát hiện sản phẩm, xác định điều kiện vận hành và điều khiển động cơ băng tải thông qua công tắc tơ hoặc biến tần. Khi sản phẩm đến đúng vị trí, PLC có thể ra lệnh dừng băng tải để thực hiện công đoạn tiếp theo.
PLC được sử dụng để thực hiện các nhiệm vụ điều khiển và giám sát tự động trong công nghiệp, bao gồm:
Nhờ những chức năng này, PLC giúp giảm sự phụ thuộc vào thao tác thủ công, nâng cao tính nhất quán trong sản xuất và hỗ trợ kỹ thuật viên quản lý hệ thống hiệu quả hơn.
PLC có nhiều đặc điểm phù hợp với môi trường sản xuất công nghiệp:
Tuy nhiên, hiệu quả hoạt động của PLC vẫn phụ thuộc vào việc lựa chọn thiết bị, thiết kế hệ thống, chất lượng nguồn điện, điều kiện môi trường và cách lập trình.
Một bộ PLC tiêu chuẩn bao gồm các khối chức năng chính sau:
1. Bộ xử lý trung tâm (CPU)
2. Bộ nguồn (Power Supply)
3. Mô-đun đầu vào (Input Module)
Tiếp nhận tín hiệu từ các thiết bị ngoại vi và chuyển đổi thành dạng dữ liệu số để CPU xử lý:
4. Mô-đun đầu ra (Output Module)
Nhận lệnh từ CPU để điều khiển các thiết bị chấp hành:
5. Bộ nhớ PLC
6. Cổng truyền thông
7. Giá đỡ (Rack/DIN-Rail) và mô-đun mở rộng
PLC vận hành theo một vòng lặp liên tục gồm 4 bước chính:
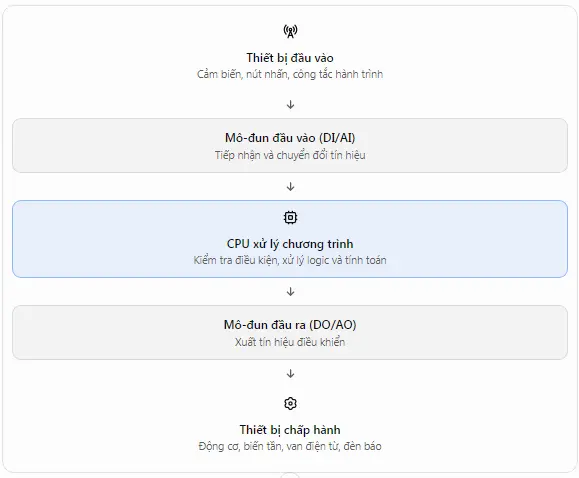
Quy trình hoạt động cơ bản của PLC
Giả sử một dây chuyền sử dụng động cơ để vận chuyển sản phẩm. Hệ thống có nút khởi động, nút dừng, cảm biến phát hiện sản phẩm và biến tần điều khiển tốc độ động cơ.
Quy trình hoạt động như sau:
Trong ví dụ này, PLC đóng vai trò điều phối hoạt động dựa trên tín hiệu đầu vào và các điều kiện logic. Biến tần đảm nhiệm việc điều khiển động cơ theo cấu hình tương ứng.
Nếu có yêu cầu dừng khẩn cấp, chức năng an toàn phải được thiết kế phù hợp với đánh giá rủi ro của máy, không nên phụ thuộc duy nhất vào chương trình PLC tiêu chuẩn.
PLC có thể được lập trình bằng nhiều ngôn ngữ khác nhau. Việc lựa chọn ngôn ngữ phụ thuộc vào dòng PLC, phần mềm hỗ trợ, kinh nghiệm của người lập trình và đặc điểm của bài toán điều khiển.
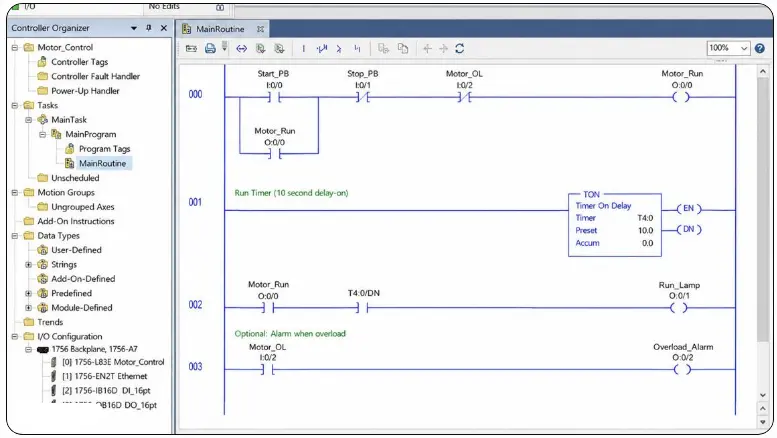
2. Function Block Diagram (FBD) – Ngôn ngữ sơ đồ khối chức năng
3. Structured Text (ST) – Ngôn ngữ văn bản có cấu trúc
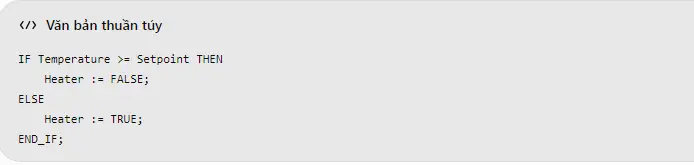
ST phù hợp với những chương trình có nhiều phép tính, xử lý dữ liệu, điều kiện phức tạp
4. Sequential Function Chart (SFC) – Ngôn ngữ biểu diễn trình tự
5. Ngôn ngữ Instruction List (IL)
PLC mang lại nhiều lợi ích trong tự động hóa công nghiệp, nhưng cũng có những hạn chế cần cân nhắc khi lựa chọn giải pháp điều khiển.
Nên đầu tư PLC khi hệ thống của bạn:
Ngược lại, nếu ứng dụng chỉ cần một chức năng đóng cắt đơn giản, không có nhu cầu mở rộng hoặc xử lý phức tạp, cần so sánh chi phí và hiệu quả với những phương án điều khiển khác.
1. PLC và Rơ-le điện (Relay)
2. PLC và Vi điều khiển (Microcontroller - MCU/Arduino/PIC)
3. PLC và PAC (Programmable Automation Controller)
4. PLC và Máy tính công nghiệp (IPC - Industrial PC)
Một hệ thống PLC hoàn chỉnh thường bao gồm nhiều thiết bị phối hợp với nhau. PLC đảm nhiệm xử lý logic điều khiển, trong khi các thiết bị ngoại vi cung cấp dữ liệu, thực hiện lệnh hoặc hỗ trợ người vận hành. 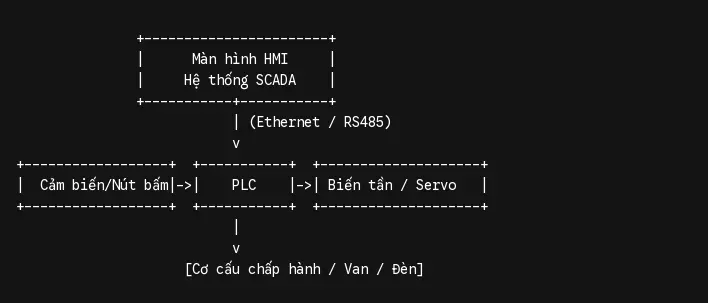
Để chọn bộ PLC tối ưu chi phí và kỹ thuật, bạn nên thực hiện theo các bước:
1. Xác định quy mô I/O:
2. Yêu cầu kỹ thuật & Tính năng đặc biệt:
3. Khả năng kết nối truyền thông:
Cần cổng Ethernet hay RS485? Cần giao thức truyền thông gì để làm việc với biến tần/HMI hiện có?
4. Đánh giá ngân sách & Hệ sinh thái:
5. Một số dòng PLC phổ biến đáng tham khảo:
Để hoàn thành một dự án điều khiển bằng PLC, kỹ sư tự động hóa cần thực hiện các bước bài bản:
* Lưu ý an toàn quan trọng: Trước khi mở tủ điện kiểm tra phần cứng hoặc đấu nối lại thiết bị, luôn ngắt nguồn điện chính (LOTO - Lockout/Tagout). Không bao giờ dựa hoàn toàn vào trạng thái hiển thị trên phần mềm PLC để kết luận hệ thống đã an toàn.
1. PLC có phải là máy tính không?
2. PLC có cần kết nối máy tính liên tục để hoạt động không?
3. Người mới bắt đầu nên học PLC như thế nào?
4. PLC có đóng cắt điều khiển động cơ trực tiếp được không?
PLC đóng vai trò là "trái tim" trong mọi hệ thống tự động hóa công nghiệp hiện đại. Việc nắm vững khái niệm, cấu tạo, nguyên lý hoạt động cũng như kỹ năng lập trình PLC sẽ giúp các kỹ sư chủ động thiết kế, vận hành và tối ưu hóa chuỗi sản xuất một cách hiệu quả nhất. Khi lựa chọn PLC cho bất kỳ dự án nào, hãy luôn cân nhắc kỹ lưỡng giữa nhu cầu kỹ thuật hiện tại, khả năng mở rộng tương lai và chi phí đầu tư tổng thể.
Trong số các thiết bị điều khiển công nghiệp, PLC (Programmable Logic Controller) được coi là "bộ não" trung tâm của hầu hết các dây chuyền và hệ thống tự động hóa. Bài viết này sẽ cung cấp một cái nhìn toàn diện và chi tiết nhất về PLC: từ khái niệm, cấu tạo, nguyên lý hoạt động, ngôn ngữ lập trình đến phân loại, ứng dụng và kinh nghiệm lựa chọn dòng PLC phù hợp cho dự án của bạn.
PLC là gì?
PLC là viết tắt của Programmable Logic Controller, dịch sang tiếng Việt là bộ điều khiển logic khả trình. Đây là một thiết bị điều khiển điện tử chuyên dụng được sử dụng để tự động hóa quá trình vận hành của máy móc, thiết bị và dây chuyền sản xuất công nghiệp.
PLC hoạt động dựa trên chương trình do người dùng lập trình trước. Thiết bị tiếp nhận tín hiệu từ cảm biến, nút nhấn, công tắc và các thiết bị đầu vào khác, sau đó xử lý dữ liệu theo chương trình đã được nạp để đưa ra tín hiệu điều khiển tương ứng.
Một hệ thống PLC cơ bản thường bao gồm bộ xử lý trung tâm (CPU), bộ nguồn, bộ nhớ, các mô-đun đầu vào/đầu ra và giao diện truyền thông. Tùy theo dòng thiết bị, các thành phần này có thể được tích hợp trong cùng một bộ điều khiển hoặc bố trí thành các mô-đun riêng biệt.
Ví dụ, trong một dây chuyền sản xuất có sử dụng băng tải, PLC có thể tiếp nhận tín hiệu từ cảm biến phát hiện sản phẩm, xác định điều kiện vận hành và điều khiển động cơ băng tải thông qua công tắc tơ hoặc biến tần. Khi sản phẩm đến đúng vị trí, PLC có thể ra lệnh dừng băng tải để thực hiện công đoạn tiếp theo.
PLC dùng để làm gì?
PLC được sử dụng để thực hiện các nhiệm vụ điều khiển và giám sát tự động trong công nghiệp, bao gồm:
- Điều khiển máy móc: điều khiển động cơ, băng tải, máy bơm, van điện từ và các cơ cấu chấp hành.
- Tự động hóa quy trình: điều khiển trình tự hoạt động của máy đóng gói, máy chiết rót, máy lắp ráp và dây chuyền sản xuất.
- Xử lý tín hiệu cảm biến: tiếp nhận và xử lý tín hiệu từ cảm biến quang, cảm biến tiệm cận, cảm biến nhiệt độ, áp suất và lưu lượng.
- Điều khiển theo thời gian: sử dụng bộ định thời để thiết lập thời gian chạy, dừng hoặc chuyển đổi trạng thái.
- Đếm và giám sát sản phẩm: sử dụng bộ đếm để thống kê số lượng sản phẩm, số chu kỳ vận hành hoặc số lần kích hoạt thiết bị.
- Kết nối hệ thống: trao đổi dữ liệu với HMI, SCADA, biến tần, servo và các thiết bị tự động hóa khác.
- Phát hiện và xử lý lỗi: giám sát trạng thái thiết bị, kích hoạt cảnh báo và thực hiện các trình tự dừng phù hợp khi phát hiện điều kiện bất thường.
Nhờ những chức năng này, PLC giúp giảm sự phụ thuộc vào thao tác thủ công, nâng cao tính nhất quán trong sản xuất và hỗ trợ kỹ thuật viên quản lý hệ thống hiệu quả hơn.
Những đặc điểm nổi bật của PLC
PLC có nhiều đặc điểm phù hợp với môi trường sản xuất công nghiệp:
- Khả năng lập trình linh hoạt: người dùng có thể thay đổi trình tự điều khiển bằng cách chỉnh sửa chương trình.
- Độ tin cậy cao: thiết bị được thiết kế cho các ứng dụng công nghiệp, với khả năng chống nhiễu và chịu điều kiện vận hành phù hợp theo thông số của từng dòng.
- Xử lý nhiều loại tín hiệu: hỗ trợ đầu vào và đầu ra số, analog hoặc các loại tín hiệu chuyên dụng.
- Dễ mở rộng: nhiều dòng PLC cho phép bổ sung mô-đun để tăng số lượng I/O hoặc chức năng.
- Hỗ trợ chẩn đoán: có thể giám sát trạng thái đầu vào, đầu ra, biến chương trình và mã lỗi.
- Khả năng tích hợp: dễ kết nối với các thiết bị điều khiển, giao diện vận hành và hệ thống giám sát nếu tương thích về giao thức.
Tuy nhiên, hiệu quả hoạt động của PLC vẫn phụ thuộc vào việc lựa chọn thiết bị, thiết kế hệ thống, chất lượng nguồn điện, điều kiện môi trường và cách lập trình.
Cấu tạo của PLC
Một bộ PLC tiêu chuẩn bao gồm các khối chức năng chính sau:
1. Bộ xử lý trung tâm (CPU)
- Là "bộ não" của PLC, thực hiện chương trình điều khiển được nạp vào bộ nhớ.
- Giải mã lệnh, thực hiện các phép toán logic, số học, định thời và đếm.
- Quản lý chu kỳ quét, điều phối dữ liệu truyền thông và thực hiện chẩn đoán lỗi hệ thống.
2. Bộ nguồn (Power Supply)
- Chuyển đổi điện áp lưới (thường là 220V AC hoặc 24V DC) thành điện áp ổn định để cấp cho CPU và các mô-đun bên trong.
- Lưu ý: Cần phân biệt rõ nguồn cấp cho mạch nội bộ PLC với nguồn cấp ngoài cho các cảm biến và tải công suất.
3. Mô-đun đầu vào (Input Module)
Tiếp nhận tín hiệu từ các thiết bị ngoại vi và chuyển đổi thành dạng dữ liệu số để CPU xử lý:
- Đầu vào số (Digital Input): Nhận tín hiệu ON/OFF nhị phân từ nút nhấn, công tắc hành trình, cảm biến tiệm cận.
- Đầu vào tương tự (Analog Input): Nhận tín hiệu liên tục (0–10V, 4–20mA) từ cảm biến nhiệt độ, áp suất, lưu lượng,...
- Chức năng bổ sung: Thực hiện cách ly quang (Optocoupler) để bảo vệ mạch điện bên trong khỏi sự cố chập cháy ngoài thực địa.
4. Mô-đun đầu ra (Output Module)
Nhận lệnh từ CPU để điều khiển các thiết bị chấp hành:
- Đầu ra số (Digital Output): Đóng/ngắt đèn báo, rơ-le trung gian, cuộn hút công tắc tơ hoặc van điện từ. (Các dạng đầu ra phổ biến: Relay - chịu tải tốt; Transistor - đóng cắt tốc độ cao; Triac - dùng cho tải AC).
- Đầu ra tương tự (Analog Output): Phát tín hiệu liên tục (0–10V, 4–20mA) điều khiển độ mở van, tần số biến tần,...
5. Bộ nhớ PLC
- Bộ nhớ chương trình (ROM/FLASH): Lưu giữ chương trình ứng dụng do người dùng viết, không bị mất khi cúp điện.
- Bộ nhớ dữ liệu (RAM): Lưu trạng thái biến tạm thời, giá trị I/O, bộ đếm, bộ định thời.
- Bộ nhớ duy trì (Retentive Memory/EEPROM): Lưu trữ các thông số quan trọng cần giữ nguyên ngay cả khi mất điện nguồn.
6. Cổng truyền thông
- Giúp PLC kết nối với máy tính lập trình, màn hình HMI, hệ thống SCADA hoặc các PLC khác.
- Cổng vật lý: USB, Ethernet (RJ45), RS-232, RS-485.
- Giao thức chuẩn: Modbus RTU/TCP, PROFINET, PROFIBUS, EtherNet/IP,...
7. Giá đỡ (Rack/DIN-Rail) và mô-đun mở rộng
- Khung lắp/DIN-Rail: Dùng để cố định chắc chắn các thành phần trong tủ điện.
- Mô-đun mở rộng: Cho phép gắn thêm khi hệ thống cần tăng số lượng I/O, thêm cổng truyền thông hoặc mở rộng các tính năng đo lường chuyên dụng.
- Phân biệt:
- PLC Compact: Tích hợp sẵn CPU, nguồn và I/O trên một khối cố định.
- PLC Modular: Dạng mô-đun rời, linh hoạt ghép nối tùy theo nhu cầu dự án.
Nguyên lý hoạt động của PLC
PLC vận hành theo một vòng lặp liên tục gồm 4 bước chính:
- Đọc đầu vào (Input Scan): PLC quét và ghi nhận trạng thái của tất cả các tín hiệu đầu vào rồi lưu vào vùng nhớ đệm (Input Image Table).
- Thực thi chương trình (Program Scan): CPU đọc từng lệnh trong chương trình từ trên xuống dưới, từ trái sang phải để tính toán kết quả logic.
- Cập nhật đầu ra (Output Scan): CPU ghi các giá trị kết quả từ vùng nhớ đệm đầu ra ra các chân xuất tín hiệu thực tế của mô-đun đầu ra.
- Tác vụ hệ thống & Truyền thông: Kiểm tra chẩn đoán lỗi phần cứng, xử lý dữ liệu truyền thông và các tác vụ nền khác.
Quy trình hoạt động cơ bản của PLC
- Ví dụ thực tế: PLC điều khiển băng tải
Giả sử một dây chuyền sử dụng động cơ để vận chuyển sản phẩm. Hệ thống có nút khởi động, nút dừng, cảm biến phát hiện sản phẩm và biến tần điều khiển tốc độ động cơ.
Quy trình hoạt động như sau:
- Khi người vận hành nhấn nút khởi động, PLC nhận tín hiệu yêu cầu chạy.
- PLC kiểm tra điều kiện cho phép vận hành, chẳng hạn hệ thống không có lỗi và các liên động cần thiết đang ở trạng thái phù hợp.
- Nếu các điều kiện được đáp ứng, PLC phát lệnh chạy đến biến tần.
- Khi cảm biến phát hiện sản phẩm tại vị trí quy định, PLC xử lý tín hiệu để thực hiện bước tiếp theo, ví dụ dừng băng tải hoặc kích hoạt cơ cấu phân loại.
- Khi người vận hành yêu cầu dừng hoặc điều kiện dừng được kích hoạt, PLC thực hiện logic dừng theo chương trình.
Trong ví dụ này, PLC đóng vai trò điều phối hoạt động dựa trên tín hiệu đầu vào và các điều kiện logic. Biến tần đảm nhiệm việc điều khiển động cơ theo cấu hình tương ứng.
Nếu có yêu cầu dừng khẩn cấp, chức năng an toàn phải được thiết kế phù hợp với đánh giá rủi ro của máy, không nên phụ thuộc duy nhất vào chương trình PLC tiêu chuẩn.
Các ngôn ngữ lập trình PLC phổ biến
PLC có thể được lập trình bằng nhiều ngôn ngữ khác nhau. Việc lựa chọn ngôn ngữ phụ thuộc vào dòng PLC, phần mềm hỗ trợ, kinh nghiệm của người lập trình và đặc điểm của bài toán điều khiển.
1. Ladder Diagram (LD) – Ngôn ngữ sơ đồ thang
- Đặc điểm: Dạng sơ đồ thang, mô phỏng lại mạch logic tiếp điểm và cuộn dây rơ-le điện truyền thống.
- Ưu điểm: Trực quan, cực kỳ dễ hiểu đối với kỹ sư và kỹ thuật viên điện công nghiệp.
- Ứng dụng: Rất phổ biến trong các bài toán điều khiển logic tuần tự, điều khiển động cơ, dây chuyền sản xuất.
- Đặc điểm: Biểu diễn chương trình dưới dạng các khối chức năng (kết nối ngõ vào/ngõ ra giữa các khối như AND, OR, Timer, Counter, PID).
- Ưu điểm: Rất thích hợp cho người quen làm việc với sơ đồ khối và mạch điện tử logic.
- Ứng dụng: Xử lý tín hiệu analog, điều khiển quá trình (Process Control).
3. Structured Text (ST) – Ngôn ngữ văn bản có cấu trúc
- Đặc điểm: Ngôn ngữ dạng văn bản cao cấp, cú pháp tương tự như Pascal hoặc C.
- Ưu điểm: Hỗ trợ các vòng lặp (FOR, WHILE), câu lệnh điều kiện (IF-THEN-ELSE), các thuật toán số học và xử lý chuỗi/mảng dữ liệu phức tạp.
- Ứng dụng: Viết các thuật toán tính toán phức tạp, xử lý dữ liệu lớn.
ST phù hợp với những chương trình có nhiều phép tính, xử lý dữ liệu, điều kiện phức tạp
4. Sequential Function Chart (SFC) – Ngôn ngữ biểu diễn trình tự
- Đặc điểm: Dạng sơ đồ tiến trình chuỗi, chia quy trình thành các bước và điều kiện chuyển bước.
- Ưu điểm: Giúp quản lý cấu trúc các chu trình vận hành theo từng giai đoạn một cách rõ ràng.
- Ứng dụng: Dây chuyền đóng gói, hệ thống trộn hóa chất, quy trình sản xuất theo mẻ.
5. Ngôn ngữ Instruction List (IL)
- Đặc điểm: Ngôn ngữ dạng dòng lệnh cấp thấp (gần với Assembly).
- Lưu ý quan trọng: Ngôn ngữ IL đã bị loại bỏ khỏi danh sách ngôn ngữ tiêu chuẩn kể từ phiên bản IEC 61131-3:2013. Do đó, không khuyến khích sử dụng IL cho các dự án tự động hóa mới.
Phân loại PLC phổ biến hiện nay
| Loại PLC | Đặc điểm chính | Phù hợp với |
| PLC Compact | Nguồn, CPU, I/O tích hợp chung một khối nhỏ gọn; chi phí tối ưu. | Máy độc lập, hệ thống điều khiển quy mô nhỏ. |
| PLC Modular | Cấu trúc mô-đun rời (CPU, Power, I/O cắm trên Rack); dễ dàng mở rộng. | Dây chuyền tự động hóa quy mô vừa và lớn, tích hợp phức tạp. |
| PLC Mini / Micro | Số lượng I/O ít (dưới 32 I/O), kích thước siêu nhỏ. | Điều khiển hệ thống nhỏ: bơm nước, cửa tự động, đèn chiếu sáng. |
| PLC Hiệu năng cao | Tốc độ xử lý siêu nhanh, hỗ trợ điều khiển chuyển động nhiều trục, truyền thông diện rộng. | Dây chuyền sản xuất tốc độ cao, robot công nghiệp, hệ thống phức tạp. |
| Safety PLC | Thiết kế phần cứng/phần mềm có độ tin cậy kép (Redundancy) đạt chuẩn an toàn quốc tế (SIL). | Hệ thống dừng khẩn cấp (ESD), giám sát an toàn lao động, máy ép nặng. |
PLC được ứng dụng trong những lĩnh vực nào?
- Nhà máy sản xuất & Dây chuyền tự động: Điều khiển hệ thống đóng gói, lắp ráp linh kiện, phân loại sản phẩm, băng tải truyền động.
- Hệ thống xử lý nước & Môi trường: Tự động điều khiển cụm bơm, van đóng mở, luân chuyển bồn chứa và giám sát các chỉ số hóa chất.
- Ngành Thực phẩm & Đồ uống (F&B): Định lượng nguyên liệu, điều khiển máy chiết rót, đóng chai, dán nhãn, tiệt trùng.
- Hệ thống HVAC & Quản lý tòa nhà (BMS): Điều khiển hệ thống quạt thông gió, Chiller, bơm nước giải nhiệt, tối ưu hóa năng lượng tòa nhà.
- Robot & Điều khiển chuyển động: Tích hợp với Servo drive điều khiển tay máy robot, máy cắt CNC, máy dán cuộn chính xác cao.
- Các ứng dụng khác: Điều khiển thang máy, trạm bơm thủy lợi, trạm phân phối điện, máy ép nhựa, máy cắt bao bì,...
Ưu điểm và nhược điểm của PLC
PLC mang lại nhiều lợi ích trong tự động hóa công nghiệp, nhưng cũng có những hạn chế cần cân nhắc khi lựa chọn giải pháp điều khiển.
- Ưu điểm:
- Linh hoạt cao: Thay đổi kịch bản vận hành bằng lập trình, không tốn thời gian đấu nối lại tủ điện.
- Độ bền tuyệt vời: Chống nhiễu, chịu nhiệt, hoạt động ổn định 24/7 trong môi trường công nghiệp.
- Dễ bảo trì & Chẩn đoán: Đèn LED hiển thị trạng thái I/O, phần mềm hỗ trợ báo lỗi chính xác vị trí sự cố.
- Tiết kiệm diện tích: Thay thế hàng trăm rơ-le, định thời cơ học giúp tủ điện nhỏ gọn hơn rất nhiều.
- Tính kết nối: Dễ dàng tích hợp vào mạng SCADA/MES để quản lý dữ liệu sản xuất.
- Nhược điểm:
- Chi phí ban đầu: Cao hơn so với dùng rơ-le đơn thuần đối với các ứng dụng quá đơn giản.
- Yêu cầu nhân lực: Kỹ thuật viên cần có trình độ chuyên môn về điện tử - tự động hóa và kỹ năng lập trình.
- Phụ thuộc hãng: Phần mềm và mô-đun của hãng nào thường chỉ tương thích trong hệ sinh thái của hãng đó.
Khi nào nên sử dụng PLC?
Nên đầu tư PLC khi hệ thống của bạn:
- Có từ 10-15 tín hiệu I/O trở lên hoặc chu trình điều khiển có tính chất tuần tự, liên động phức tạp.
- Yêu cầu cao về độ tin cậy, linh hoạt và có khả năng thay đổi quy trình trong tương lai.
- Cần kết nối màn hình thao tác HMI hoặc thu thập dữ liệu về trung tâm giám sát SCADA.
Ngược lại, nếu ứng dụng chỉ cần một chức năng đóng cắt đơn giản, không có nhu cầu mở rộng hoặc xử lý phức tạp, cần so sánh chi phí và hiệu quả với những phương án điều khiển khác.
So sánh PLC với các thiết bị điều khiển khác
1. PLC và Rơ-le điện (Relay)
- PLC: Điều khiển bằng chương trình phần mềm, dễ dàng thay đổi logic, tích hợp nhiều chức năng nâng cao (đếm, định thời, analog).
- Rơ-le: Điều khiển cứng bằng dây đấu nối. Khi thay đổi logic phải tháo nối lại toàn bộ dây; tốn diện tích tủ điện nếu mạch phức tạp.
2. PLC và Vi điều khiển (Microcontroller - MCU/Arduino/PIC)
- PLC: Sản phẩm công nghiệp hoàn chỉnh, tích hợp sẵn mạch bảo vệ, chuẩn công nghiệp, lập trình nhanh, độ tin cậy cực cao.
- Vi điều khiển: Là linh kiện bán dẫn rời. Chi phí phần cứng rẻ nếu sản xuất hàng loạt, nhưng đòi hỏi tự thiết kế mạch bảo vệ, chống nhiễu và viết code cấp thấp (C/C++).
3. PLC và PAC (Programmable Automation Controller)
- PLC: Tối ưu hóa cho điều khiển logic, đóng cắt và chu trình tuần tự.
- PAC: Kết hợp ưu điểm của PLC và PC; hỗ trợ xử lý dữ liệu nâng cao, điều khiển đa trục phức tạp và quản lý bộ nhớ lớn hơn.
4. PLC và Máy tính công nghiệp (IPC - Industrial PC)
- PLC: Chạy hệ điều hành thời gian thực (RTOS), cực kỳ ổn định cho điều khiển thời gian thực (Real-time).
- IPC: Sử dụng hệ điều hành tiêu chuẩn (Windows/Linux), mạnh về xử lý đồ họa, thị giác máy (Machine Vision), lưu trữ Big Data và chạy thuật toán AI.
PLC kết nối với những thiết bị nào?
Một hệ thống PLC hoàn chỉnh thường bao gồm nhiều thiết bị phối hợp với nhau. PLC đảm nhiệm xử lý logic điều khiển, trong khi các thiết bị ngoại vi cung cấp dữ liệu, thực hiện lệnh hoặc hỗ trợ người vận hành.
- Cảm biến: Cảm biến quang, tiệm cận, hành trình (Digital); Cảm biến áp suất, nhiệt độ, siêu âm, Encoder (Analog/High-speed).
- Biến tần & Servo: PLC phát lệnh điều khiển tốc độ/vị trí qua chân phát xung (PTO/PWM), tín hiệu Analog hoặc qua mạng truyền thông.
- HMI & SCADA: Giúp người vận hành theo dõi trực quan trạng thái máy, cài đặt thông số và nhận cảnh báo sự cố.
- Các giao thức truyền thông thông dụng: Modbus RTU/TCP, PROFINET, PROFIBUS, EtherNet/IP, CANopen,...
Hướng dẫn lựa chọn PLC phù hợp
Để chọn bộ PLC tối ưu chi phí và kỹ thuật, bạn nên thực hiện theo các bước:
1. Xác định quy mô I/O:
- Đếm tổng số lượng đầu vào/đầu ra Digital và Analog.
- Mẹo: Luôn tính dự phòng từ 15% – 20% số lượng I/O cho nhu cầu mở rộng sau này.
2. Yêu cầu kỹ thuật & Tính năng đặc biệt:
- Chu kỳ quét yêu cầu là bao nhiêu?
- Có cần đọc xung tốc độ cao từ Encoder hay phát xung điều khiển Servo không?
- Có yêu cầu tích hợp các chức năng an toàn không?
3. Khả năng kết nối truyền thông:
Cần cổng Ethernet hay RS485? Cần giao thức truyền thông gì để làm việc với biến tần/HMI hiện có?
4. Đánh giá ngân sách & Hệ sinh thái:
- Tính toán tổng chi phí: Phần cứng + Bản quyền phần mềm lập trình + Tủ điện.
- Ưu tiên chọn các thương hiệu có văn phòng hỗ trợ kỹ thuật và đại lý phân phối sẵn linh kiện tại địa phương.
5. Một số dòng PLC phổ biến đáng tham khảo:
- Siemens SIMATIC S7-1200 / S7-1500: Mạnh mẽ, phổ biến hàng đầu trong các nhà máy châu Âu và toàn cầu.
- Mitsubishi MELSEC FX5U / Q-Series: Rất được ưa chuộng tại Việt Nam và các doanh nghiệp châu Á nhờ độ bền và giá thành hợp lý.
- Omron NX1P2 / CP1E: Hoạt động ổn định, dễ sử dụng, tích hợp tốt trong hệ thống máy móc Nhật Bản.
- Allen-Bradley (Rockwell Automation) CompactLogix: Tiêu chuẩn hàng đầu trong các dây chuyền sản xuất lớn nhập khẩu từ Mỹ/Châu Âu.
Quy trình lập trình và triển khai hệ thống PLC
Để hoàn thành một dự án điều khiển bằng PLC, kỹ sư tự động hóa cần thực hiện các bước bài bản:
- Khảo sát & Phân tích yêu cầu: Nắm rõ công nghệ, chu trình vận hành của máy, các điều kiện an toàn và liên động.
- Thiết kế sơ đồ điều khiển: Bảng phân bố địa chỉ I/O, sơ đồ nguyên lý mạch điện tủ PLC (dùng phần mềm AutoCAD Electrical, EPLAN).
- Cấu hình phần cứng & Lập trình: Tạo Project trên phần mềm (TIA Portal, GX Works, Sysmac Studio,...), cấu hình mô-đun và viết mã logic.
- Mô phỏng & Chạy thử:
- Mô phỏng phần mềm (PLC SIM).
- Kiểm tra nguội (Cold test): Kiểm tra dây nối I/O thực tế.
- Chạy thử nóng (Hot test): Vận hành không tải và có tải.
- Bàn giao & Bảo lưu tài liệu: Sao lưu (Backup) chương trình nguồn, bàn giao sơ đồ bản vẽ và tài liệu hướng dẫn vận hành cho nhà máy.
Các lỗi thường gặp khi sử dụng PLC và cách khắc phục
| Lỗi | Nguyên nhân có thể | Hướng kiểm tra & Khắc phục |
| PLC không khởi động (Mất nguồn) | Mất nguồn cấp, sụt áp, đứt cầu chì bảo vệ | Dùng đồng hồ VOM đo điện áp cấp vào ngõ Power. Kiểm tra cầu chì. |
| Đầu vào không nhận tín hiệu | Đứt dây cảm biến, cảm biến hỏng, đấu sai sơ đồ NPN/PNP. | Kiểm tra LED báo trạng thái tại chân I/O. Đo điện áp ngõ vào cảm biến. |
| Đầu ra không hoạt động | Chưa thỏa điều kiện logic, hỏng rơ-le ngõ ra, quá tải. | Monitor chương trình online xem tiếp điểm lệnh đã ON chưa. Kiểm tra tải ngoài. |
| Mất kết nối lập trình/HMI | Sai địa chỉ IP, hỏng cáp mạng, đứt dây RS485, sai Baudrate. | Kiểm tra Ping IP address, dây cáp mạng và thông số cấu hình truyền thông. |
| Chương trình chạy sai logic | Lỗi thuật toán, trùng lặp địa chỉ coil/biến. | Sử dụng công cụ Monitor/Cross-reference trong phần mềm để dò tìm điểm lỗi. |
* Lưu ý an toàn quan trọng: Trước khi mở tủ điện kiểm tra phần cứng hoặc đấu nối lại thiết bị, luôn ngắt nguồn điện chính (LOTO - Lockout/Tagout). Không bao giờ dựa hoàn toàn vào trạng thái hiển thị trên phần mềm PLC để kết luận hệ thống đã an toàn.
Câu hỏi thường gặp về PLC (FAQ)
1. PLC có phải là máy tính không?
- Trả lời: Đúng. PLC là một dạng máy tính công nghiệp chuyên dụng, được tối ưu hóa cho các tác vụ điều khiển thời gian thực và chịu được môi trường khắc nghiệt.
2. PLC có cần kết nối máy tính liên tục để hoạt động không?
- Trả lời: Không. Máy tính chỉ dùng để viết và nạp chương trình vào PLC. Sau khi nạp xong, PLC tự hoạt động độc lập.
3. Người mới bắt đầu nên học PLC như thế nào?
- Trả lời: Gợi ý lộ trình: Học vững kiến thức điện công nghiệp ➔ Tìm hiểu nguyên lý I/O và chu kỳ quét ➔ Thực hành lập trình Ladder với các bài toán cơ bản ➔ Học xử lý Analog, biến tần, HMI và truyền thông.
4. PLC có đóng cắt điều khiển động cơ trực tiếp được không?
- Trả lời: Thường là không. Ngõ ra PLC chỉ chịu dòng nhỏ. Cần đấu ngõ ra PLC qua Rơ-le trung gian, Công tắc tơ (Contactor) hoặc Biến tần để điều khiển động cơ công suất lớn.
Kết luận
PLC đóng vai trò là "trái tim" trong mọi hệ thống tự động hóa công nghiệp hiện đại. Việc nắm vững khái niệm, cấu tạo, nguyên lý hoạt động cũng như kỹ năng lập trình PLC sẽ giúp các kỹ sư chủ động thiết kế, vận hành và tối ưu hóa chuỗi sản xuất một cách hiệu quả nhất. Khi lựa chọn PLC cho bất kỳ dự án nào, hãy luôn cân nhắc kỹ lưỡng giữa nhu cầu kỹ thuật hiện tại, khả năng mở rộng tương lai và chi phí đầu tư tổng thể.
